

Melhorar o controle de cavacos de uma fresa de rosqueamento é crucial para obter operações de rosqueamento de alta qualidade, aumentando a vida útil da ferramenta e aumentando a eficiência geral da usinagem. Como fornecedor de fresas de roscar, testemunhei em primeira mão os desafios que os maquinistas enfrentam ao lidar com o gerenciamento de cavacos. Neste blog, compartilharei algumas dicas práticas e estratégias para ajudá-lo a melhorar o controle de cavacos de suas fresas para rosqueamento.
Compreendendo os fundamentos da formação de cavacos no fresamento de roscas
Antes de nos aprofundarmos nas formas de melhorar o controle de cavacos, é essencial entender como os cavacos são formados durante o fresamento de roscas. O fresamento de roscas envolve o uso de uma fresa rotativa para cortar roscas em uma peça de trabalho. À medida que o cortador engata no material, ele corta pequenos pedaços de metal, que formam lascas. A forma, o tamanho e o fluxo desses cavacos podem afetar significativamente o processo de usinagem.
Os cavacos produzidos durante o fresamento de roscas podem ser classificados em diferentes tipos, como cavacos contínuos, cavacos segmentados e cavacos descontínuos. Os cavacos contínuos são longos e ininterruptos, o que pode causar problemas como entupimento e emaranhamento de cavacos. Os chips segmentados são quebrados em pequenos pedaços e os chips descontínuos são ainda menores e mais fragmentados. O tipo de cavaco ideal para fresamento de roscas geralmente é o cavaco segmentado ou descontínuo, pois são mais fáceis de gerenciar e menos propensos a causar problemas.

Selecionando a fresa de rosca correta
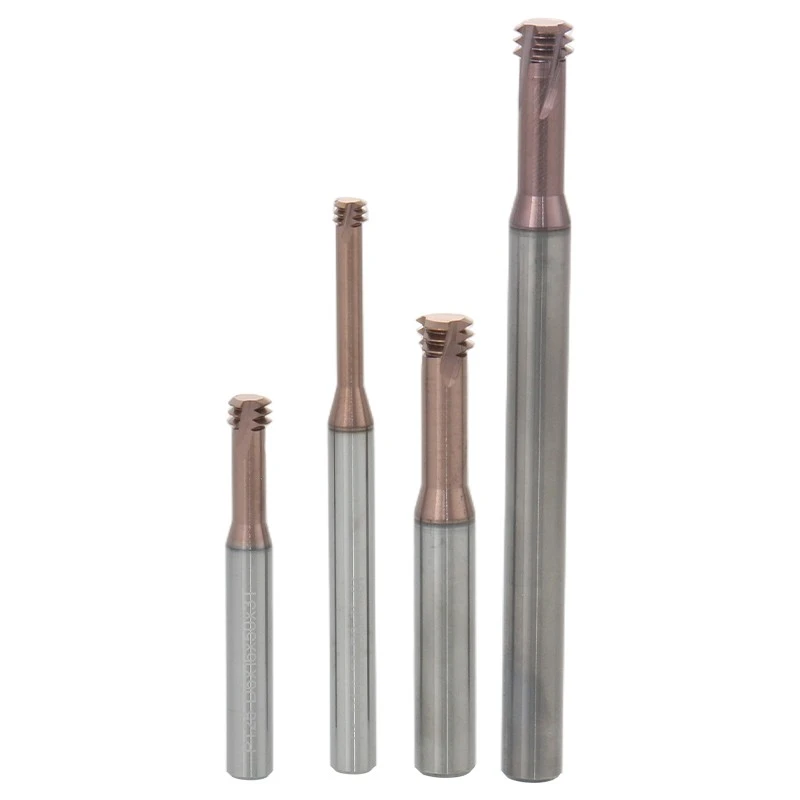
Um dos primeiros passos para melhorar o controle de cavacos é selecionar a fresa certa para o trabalho. Diferentes fresas são projetadas para materiais e aplicações específicas, e escolher a fresa errada pode levar à má formação e controle de cavacos.
- Número de Flautas: O número de canais em uma fresa para roscar pode ter um impacto significativo no controle de cavacos. Uma fresa com menos canais, como uma3 - Fresa de rosca flauta, geralmente permite espaços maiores para cavacos, o que pode ajudar a evitar o entupimento dos cavacos. Por outro lado, um cortador com mais canais, como umFresa de rosca de flauta completa, pode fornecer um acabamento mais liso, mas pode ser mais propenso ao entupimento de cavacos em alguns materiais.
- Geometria do cortador: A geometria da fresa para roscar, incluindo o ângulo de saída, ângulo de relevo e ângulo de hélice, também desempenha um papel crucial na formação de cavacos. Um ângulo de saída positivo pode ajudar a reduzir as forças de corte e promover um melhor fluxo de cavacos, enquanto um ângulo de alívio adequado pode evitar que a fresa esfregue contra a peça de trabalho. O ângulo de hélice afeta a direção e o fluxo dos cavacos, e um ângulo de hélice mais alto pode ajudar a evacuar os cavacos de maneira mais eficaz.
- Revestimento: O revestimento da fresa de rosca pode melhorar seu desempenho e controle de cavacos. Revestimentos como TiN (nitreto de titânio), TiAlN (nitreto de titânio e alumínio) e DLC (carbono semelhante a diamante) podem reduzir o atrito, aumentar a resistência ao desgaste e melhorar o fluxo de cavacos.
Otimizando Parâmetros de Corte
Definir adequadamente os parâmetros de corte é outro fator chave para melhorar o controle de cavacos. Os principais parâmetros de corte no fresamento de roscas incluem velocidade de corte, taxa de avanço e profundidade de corte.
- Velocidade de corte: A velocidade de corte é a velocidade na qual o cortador gira. Uma velocidade de corte mais alta pode aumentar a temperatura na aresta de corte, o que pode ajudar a quebrar os cavacos em pedaços menores. No entanto, se a velocidade de corte for muito alta, poderá causar desgaste excessivo da ferramenta e mau acabamento superficial. A velocidade de corte ideal depende do material a ser usinado, do material da fresa e do revestimento.
- Taxa de alimentação: A taxa de avanço é a taxa na qual a fresa se move ao longo da peça de trabalho. Uma taxa de avanço mais alta pode aumentar a espessura dos cavacos, o que pode ajudar a quebrá-los mais facilmente. No entanto, se a taxa de avanço for muito alta, poderá causar sobrecarga da fresa e levar a um controle deficiente dos cavacos. A taxa de avanço deve ser ajustada com base no material, na geometria da fresa e no tipo de cavaco desejado.
- Profundidade de corte: A profundidade de corte é a quantidade de material removido pela fresa em cada passagem. Uma profundidade de corte menor pode reduzir as forças de corte e ajudar a evitar o entupimento dos cavacos. Porém, se a profundidade de corte for muito pequena, pode aumentar o número de passes necessários, o que pode reduzir a eficiência da usinagem.
Usando refrigerante e lubrificação
A refrigeração e a lubrificação desempenham um papel importante no controle de cavacos durante o fresamento de roscas. Eles podem ajudar a reduzir a temperatura na aresta de corte, reduzir o atrito e eliminar os cavacos.
- Tipo de refrigerante: Existem diferentes tipos de refrigerantes disponíveis, como refrigerantes à base de água, refrigerantes à base de óleo e refrigerantes sintéticos. Os refrigerantes à base de água são o tipo mais comumente usado, pois são econômicos e fornecem boas propriedades de resfriamento e remoção de cavacos. Os refrigerantes à base de óleo podem fornecer melhor lubrificação, mas podem ser mais caros e exigir mais manutenção. Os refrigerantes sintéticos oferecem uma combinação de boas propriedades de refrigeração e lubrificação.
- Entrega de refrigerante: A forma como o líquido refrigerante é fornecido à área de corte também é importante. O fornecimento de refrigerante por inundação, onde o refrigerante é pulverizado diretamente na fresa e na peça de trabalho, é o método mais comum. No entanto, em alguns casos, o fornecimento de refrigeração através da ferramenta, onde a refrigeração é fornecida através do centro da fresa, pode proporcionar melhor controle de cavacos, especialmente para rosqueamento de furos profundos.
Técnicas de evacuação de chips
Além dos métodos acima, existem algumas técnicas específicas de evacuação de cavacos que podem ser usadas para melhorar o controle de cavacos no fresamento de roscas.
- Fresamento Peck: O fresamento pica-pau envolve fazer múltiplas passagens com a fresa, retraindo a fresa após cada passagem para permitir que os cavacos sejam removidos da área de corte. Esta técnica pode ser particularmente útil para rosqueamento de furos profundos, onde é mais provável que ocorra entupimento de cavacos.
- Fresamento reverso: O fresamento reverso é uma técnica em que a fresa gira na direção oposta à direção normal do fresamento. Isso pode ajudar a quebrar os cavacos em pedaços menores e melhorar o escoamento dos cavacos. No entanto, o fresamento reverso pode exigir forças de corte maiores e causar maior desgaste da ferramenta em alguns casos.
Monitorando e Ajustando o Processo
Finalmente, é importante monitorar o processo de fresamento de roscas e fazer os ajustes necessários. Inspecione regularmente os chips para garantir que tenham o tamanho e formato corretos. Se os cavacos forem muito longos ou contínuos, isso pode indicar que os parâmetros de corte precisam ser ajustados. Verifique também o acabamento superficial das roscas e o desgaste da ferramenta. Se o acabamento superficial for ruim ou a ferramenta se desgastar muito rapidamente, pode ser necessário trocar a fresa ou ajustar os parâmetros de corte.
Como fornecedor de fresas para rosqueamento, estou comprometido em ajudá-lo a obter os melhores resultados em suas operações de rosqueamento. Se você tiver alguma dúvida ou precisar de mais conselhos sobre como melhorar o controle de cavacos, ou se estiver interessado em adquirir nossas fresas para roscar de alta qualidade, não hesite em nos contatar para uma discussão sobre aquisição.
Referências
- Boothroyd, G. e Knight, WA (2006). Fundamentos de usinagem e máquinas-ferramentas. Imprensa CRC.
- Kalpakjian, S. e Schmid, SR (2013). Engenharia e tecnologia de produção. Pearson.
- Stephenson, DA e Agapiou, JS (2009). Teoria e prática de corte de metal. Imprensa CRC.


